

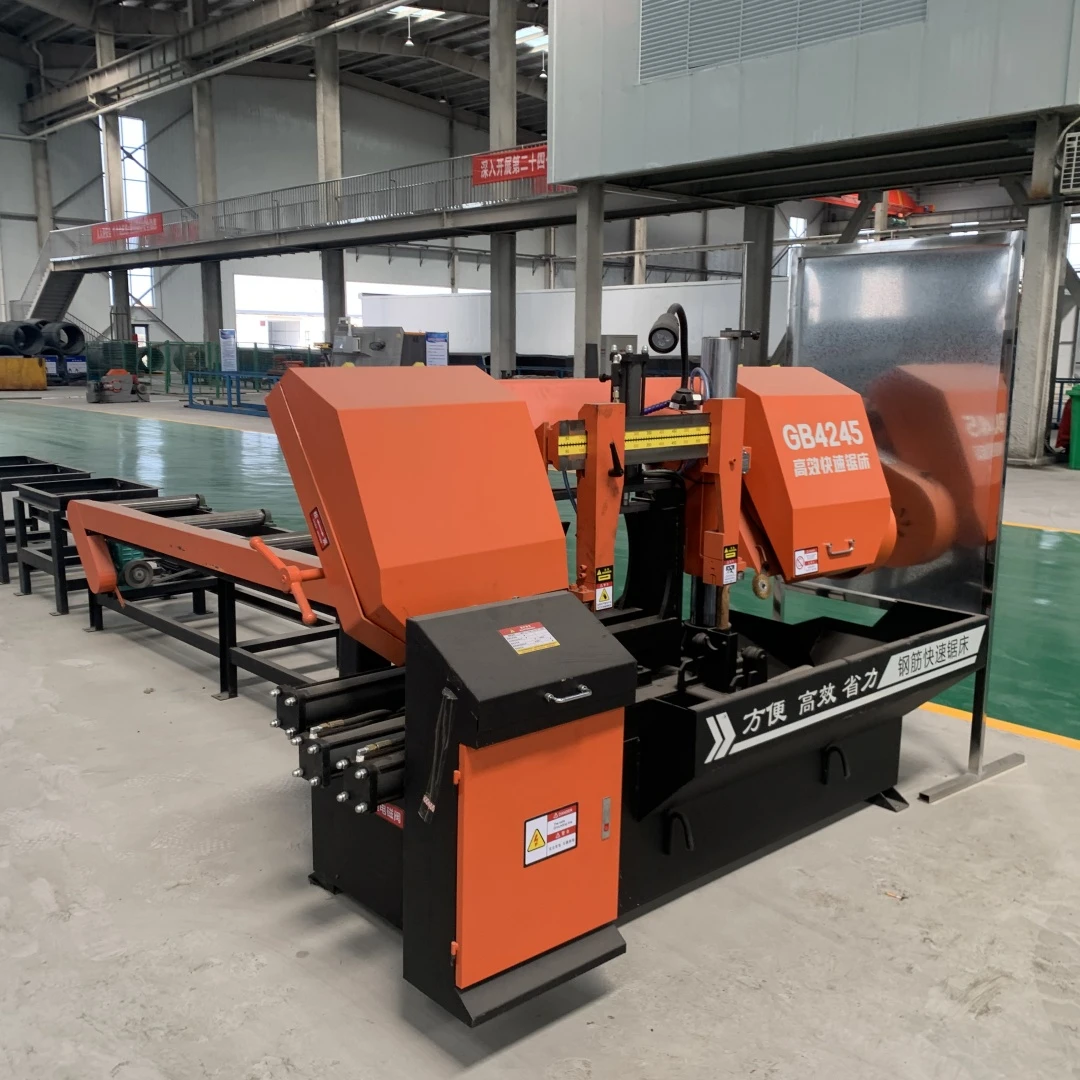
রিবার করাত মেশিনস্বয়ংক্রিয় বা আধা{0}}স্বয়ংক্রিয় সরঞ্জামগুলি বিশেষভাবে ধাতব সামগ্রী যেমন রিবার এবং স্টিল পাইপ কাটার জন্য ডিজাইন করা হয়েছে৷ তারা প্রকৌশল প্রয়োজনীয়তা অনুযায়ী সেট দৈর্ঘ্যের বিভিন্ন স্পেসিফিকেশনের রিবারকে সঠিকভাবে কাটাতে পারে। এগুলি নির্মাণ, যান্ত্রিক উত্পাদন, ইস্পাত কাঠামো প্রক্রিয়াকরণ এবং অন্যান্য ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয় এবং আধুনিক রিবার প্রক্রিয়াকরণ এবং শিল্প উত্পাদনে অপরিহার্য কাটিয়া সরঞ্জাম।
- যান্ত্রিক ট্রান্সমিশন সিস্টেম
ফিড মেকানিজম:একটি সার্ভো মোটর, একটি বল স্ক্রু এবং একটি গাইড রেলের সমন্বয়ে, মোটরটি সীসা স্ক্রুটিকে ঘোরানোর জন্য চালিত করে, যার ফলে মসৃণভাবে গাইড রেল বরাবর করাত সমাবেশকে সরানো হয়, যা ফিডের গতির সুনির্দিষ্ট নিয়ন্ত্রণ অর্জন করে। মূলধারার সরঞ্জামগুলির ফিড গতির পরিসর হল 0-500 মিমি/মিনিট, এবং অবস্থান নির্ভুলতা ±0.1 মিমি পর্যন্ত পৌঁছাতে পারে।
ক্ল্যাম্পিং মেকানিজম:এটি হাইড্রোলিক বা বায়ুসংক্রান্ত শক্তি দ্বারা চালিত একটি দ্বিমুখী ক্ল্যাম্পিং ডিভাইস গ্রহণ করে, যা V- আকৃতির ক্ল্যাম্পিং ব্লক দিয়ে সজ্জিত, যা 6 থেকে 400 মিমি ব্যাস সহ ইস্পাত বারগুলিকে দৃঢ়ভাবে ক্ল্যাম্প করতে পারে, কাটা প্রক্রিয়া চলাকালীন উপাদান স্থানচ্যুতি প্রতিরোধ করে। ক্ল্যাম্পিং ফোর্স স্বয়ংক্রিয়ভাবে স্টিল বার স্পেসিফিকেশন অনুযায়ী সামঞ্জস্য করা যেতে পারে, সর্বোচ্চ 50 kN পর্যন্ত ক্ল্যাম্পিং ফোর্স সহ।
সমর্থন প্রক্রিয়া:এতে একাধিক সামঞ্জস্যযোগ্য সমর্থন রোলার ট্র্যাক রয়েছে, যা উপাদানের নিজস্ব ওজনের কারণে বাঁকানো বিকৃতি রোধ করতে দীর্ঘ ইস্পাত বার সমর্থন করতে ব্যবহৃত হয়। সমর্থন ব্যবধান নমনীয়ভাবে ইস্পাত বারের দৈর্ঘ্য অনুযায়ী সামঞ্জস্য করা যেতে পারে, 12 মিটার দৈর্ঘ্য পর্যন্ত ইস্পাত বারগুলির কাটিয়া প্রয়োজনীয়তা পূরণ করে।
- কাটা মৃত্যুদন্ড ব্যবস্থা
কাটার সমাবেশ:মূল উপাদানগুলি করাত ব্লেড এবং করাত চাকা নিয়ে গঠিত। করাত ফলক সাধারণত খাদ উপাদান তৈরি করা হয়. করাত চাকার ব্যাস সরঞ্জামের মডেল অনুসারে পরিবর্তিত হয়, সাধারণত 300 মিমি, 400 মিমি বা 500 মিমি। একটি মোটর দ্বারা চালিত, করাতের চাকাটি উচ্চ গতিতে ঘোরে এবং করাতের গতি 20-120 মি/মিনিটের মধ্যে অসীমভাবে সামঞ্জস্য করা যায়।
কুলিং এবং লুব্রিকেশন সিস্টেম:একটি কুলিং পাম্প, তেল ট্যাঙ্ক এবং অগ্রভাগের সাথে একত্রিত, এটি কাটার প্রক্রিয়া চলাকালীন স্বয়ংক্রিয়ভাবে ইমালসন বা কাটিং তেল স্প্রে করে। একদিকে, এটি করাত ব্লেডের তাপমাত্রা হ্রাস করে এবং এর পরিষেবা জীবনকে প্রসারিত করে। অন্যদিকে, এটি কাটিয়া ধুলো এবং শব্দ কমায় যখন কাটিয়া পৃষ্ঠের মসৃণতা উন্নত করে।
মূল কর্মপ্রবাহ
পরামিতি সেটিং:অপারেটর কন্ট্রোল সিস্টেমের মাধ্যমে স্টিল বার স্পেসিফিকেশন (ব্যাস, উপাদান), কাটার দৈর্ঘ্য এবং পরিমাণ ইনপুট করে এবং সিস্টেমটি স্বয়ংক্রিয়ভাবে সর্বোত্তম করাত গতি এবং ক্ল্যাম্পিং ফোর্স প্যারামিটারের সাথে মেলে।
উপাদান খাওয়ানো:ইস্পাত বারগুলিকে সমর্থন রোলার পরিবাহকের উপর ম্যানুয়ালি বা স্বয়ংক্রিয় ফিডিং ডিভাইসের মাধ্যমে স্থাপন করা হয়, যেখানে ইস্পাত বারগুলির এক প্রান্ত পজিশনিং ব্যাফেলের বিরুদ্ধে শক্তভাবে চাপানো হয়।
স্বয়ংক্রিয় ক্ল্যাম্পিং:ক্ল্যাম্পিং মেকানিজম শুরু হয়, এবং হাইড্রোলিক বা বায়ুসংক্রান্ত ডিভাইস ক্ল্যাম্পিং ব্লকগুলিকে স্টিলের বারগুলিকে দৃঢ়ভাবে ক্ল্যাম্প করার জন্য চালিত করে, যাতে কোনও আলগা না হয়।
কাটা প্রক্রিয়াকরণ:করাত সমাবেশ পূর্বনির্ধারিত গতিতে ফিড করে, করাত ব্লেডটি স্টিলের বার কাটতে উচ্চ গতিতে ঘোরে এবং কুলিং সিস্টেম সিঙ্ক্রোনাসভাবে কুলিং লুব্রিকেটিং তরল স্প্রে করে।
কাটা শেষ হওয়ার পরে, করাত সমাবেশ স্বয়ংক্রিয়ভাবে রিসেট হয়, ক্ল্যাম্পিং মেকানিজম রিলিজ হয় এবং সমাপ্ত ইস্পাত বারগুলি ডিসচার্জ রোলার কনভেয়ার দ্বারা নির্ধারিত এলাকায় পৌঁছে দেওয়া হয়। তারপরে সরঞ্জামগুলি পরবর্তী প্রক্রিয়াকরণ চক্রে প্রবেশ করে এবং একটি একক স্টিলের দণ্ডের জন্য কাটার চক্রটি 10-30 সেকেন্ডে সংক্ষিপ্ত করা যেতে পারে।